 Português
 English
 Español
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 العربية
 ελληνικά
 český
Produtos
Novos Produtos
 Fundição personalizada do corpo da válvula de alumínio A356-T6
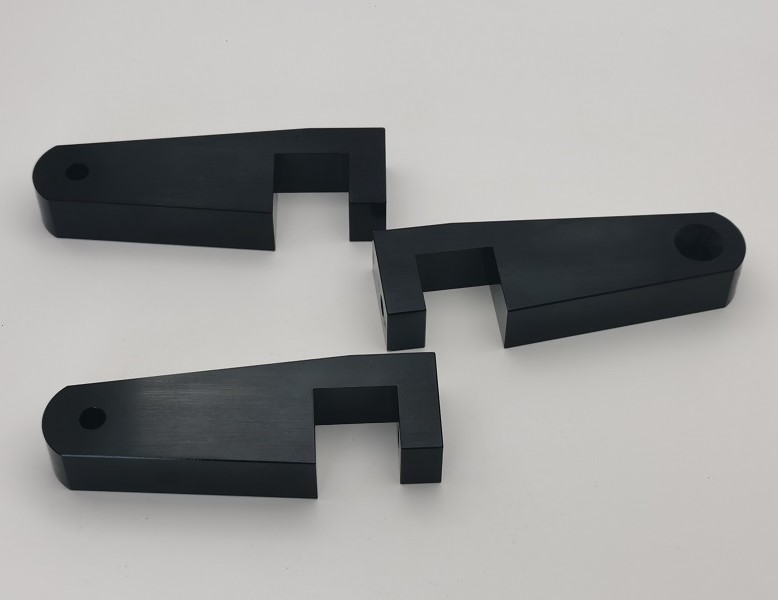 Bloco base CNC de alumínio 6061 personalizado
 Soldagem personalizada do sensor de oscilação de aço inoxidável
 Engrenagem do sensor de posição do carretel de aço inoxidável personalizado
 Cubo de aranha dividido em aço inoxidável 304 personalizado
- Todos os novos produtos
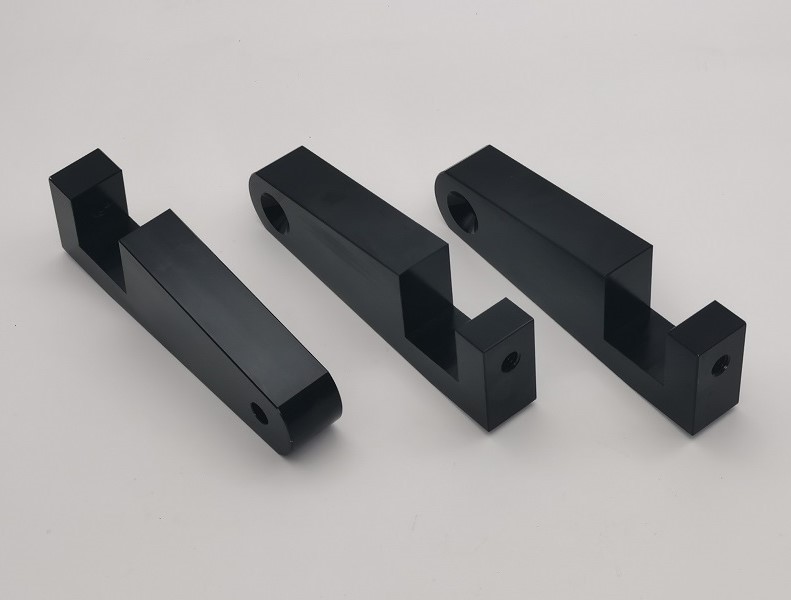
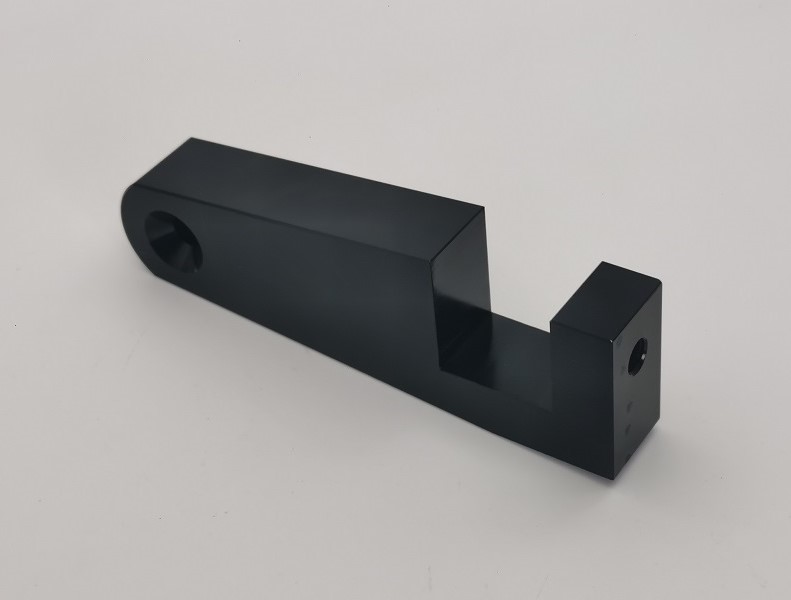
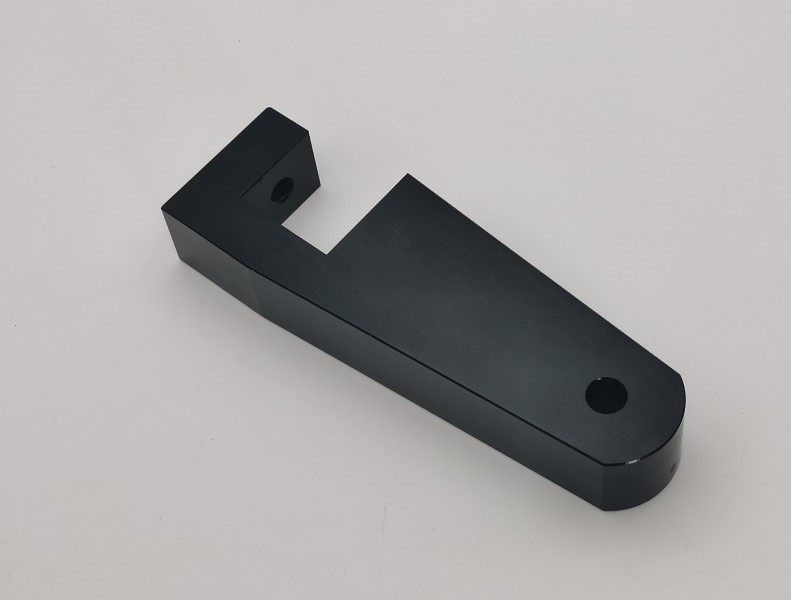
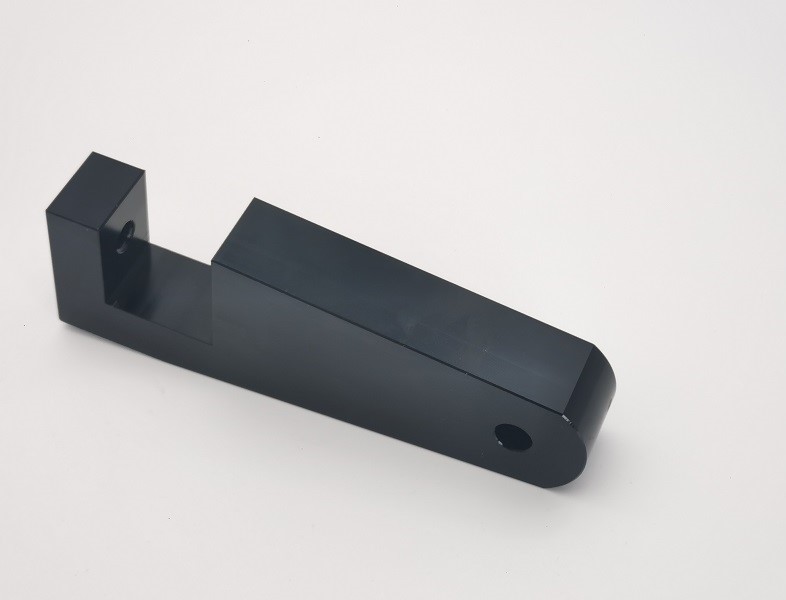
Bloco base CNC de alumínio 6061 personalizado
O bloco base CNC de alumínio 6061 personalizado da JG é usinado em alumínio 6061-T6 com uma ranhura cônica de 10 graus, rosca 3/8-16 UNC-2B e escareador de 82 graus. Cada bloco base CNC de alumínio 6061 personalizado é rebarbado, anodizado em preto e inspecionado dimensionalmente para montagens industriais OEM.
Material / Finish:
Alumínio 6061-T6; Preto anodizadoProcess / Inspection:
Fresamento CNC + Usinagem de Ranhura + Furação + Rosqueamento + Escareamento; Inspeção Dimensional
Modelo:36002 Rev A
Enviar consulta
Descrição do produto
Bloco base CNC de alumínio 6061 personalizado
JG fabrica oBloco base CNC de alumínio 6061 personalizadoem alumínio 6061-T6 para montagem de precisão, fixação, automação e conjuntos de controle de movimento. A peça combina um corpo longo usinado, uma extremidade de montagem arredondada, uma abertura central escalonada e uma extremidade roscada vertical. Fresamento CNC, usinagem de canais, furação, rosqueamento e escareamento são coordenados em uma sequência controlada para que os recursos funcionais permaneçam posicionados com precisão entre si.
Este componente é produzido de acordo com o desenho do cliente 36002 Rev A. Sua geometria inclui um recurso cônico de 10 graus, um furo roscado 3/8-16 UNC-2B, um escareador de 82 graus e um acabamento de superfície especificado de 32 RMS. Após usinagem e rebarbação, a peça recebe acabamento anodizado preto para resistência à corrosão e aparência limpa e uniforme. A inspeção dimensional final confirma as características críticas antes do envio.
Processo de fabricação CNC de precisão
OBloco base CNC de alumínio 6061 personalizadocomeça com estoque de alumínio 6061-T6. As superfícies de referência são estabelecidas primeiro para fornecer uma referência estável para operações de fresamento subsequentes. O perfil externo, a abertura escalonada, as faces cônicas e a extremidade arredondada são então usinados com caminhos de ferramenta controlados. As operações de furação são concluídas a partir de pontos de referência definidos para manter o alinhamento com o corpo e a ranhura.
- Preparação de estoque de alumínio 6061-T6 e verificação de material recebido
- Fresamento de faceamento referencial e controle de espessura do corpo
- Usinagem de perfil externo e contorno de extremidade arredondada
- Fresamento CNC escalonado, de bolsão e de ranhura cônica
- Perfuração de precisão, rosqueamento 3/8-16 UNC-2B e escareamento de 82 graus
- Quebra de bordas e remoção completa de rebarbas
- Inspeção dimensional pré-anodização e preparação de superfície
- Anodização preta, limpeza e inspeção visual
- Inspeção dimensional final e embalagem protetora para exportação
Controle de slot cônico de 10 graus
A abertura escalonada é um dos principais desafios de fabricação deste bloco base usinado CNC. As faces cônicas de 10 graus devem ser geradas a partir de referências de usinagem consistentes, enquanto a largura da abertura, a localização dos ombros e a espessura da parede circundante permanecem controladas. JG utiliza fixação rígida e passes de acabamento apropriados para reduzir a deflexão da fresa e produzir geometria de posicionamento repetível.
Cantos internos e bordas interrompidas são cuidadosamente rebarbados sem arredondar as superfícies funcionais. Isto é importante para montagens nas quais oBloco base CNC de alumínio 6061 personalizadolocaliza ou suporta outro componente dentro da abertura escalonada. Transições limpas e bordas sem rebarbas ajudam a melhorar o ajuste da montagem e reduzem o risco de riscar peças adjacentes.
Usinagem de roscas e furos
O recurso final contém uma rosca interna 3/8-16 UNC-2B. Sua posição em relação às superfícies de base e à ranhura é controlada por meio de perfuração e rosqueamento com base em dados de referência. A qualidade da rosca é verificada com medidores adequados para que o fixador correspondente possa encaixar suavemente e desenvolver uma força de fixação confiável.
A extremidade arredondada oposta inclui um orifício de 0,38 polegadas com um escareador de 82 graus. O alinhamento correto da ferramenta e a profundidade controlada do escareador são importantes para um assentamento uniforme do fixador. O diâmetro do furo, a posição e a geometria do escareador são inspecionados como parte do plano de qualidade final para oBloco base CNC de alumínio 6061 personalizado.
Anodização Negra e Estabilidade Dimensional
A anodização preta fornece à superfície de alumínio maior resistência à corrosão, proteção contra desgaste e uma aparência escura profissional. Como a anodização adiciona uma camada de óxido controlada, o processo de usinagem deve levar em conta o acúmulo de revestimento nas interfaces de precisão e nos recursos de rosca ou de acoplamento. As superfícies são limpas antes do tratamento e a peça acabada é verificada quanto à uniformidade de cor, manchas, arranhões e áreas expostas.
JG coordena a tolerância de usinagem, mascarando os requisitos quando especificado e a inspeção pós-acabamento para manter as dimensões funcionais. Este controle é especialmente útil para umBloco base CNC de alumínio 6061 personalizadousado em montagens industriais bem ajustadas, onde a consistência do revestimento e a repetibilidade dimensional são importantes.
Especificações Técnicas
| Produto | Bloco base CNC de alumínio 6061 personalizado |
| Desenho/Modelo | Bloco Base 36002 Rev A/M-1R-10 |
| Material | Alumínio 6061-T6 |
| Acabamento de superfície | Preto anodizado |
| Processo de Fabricação | Fresamento CNC, usinagem de canais, furação, rosqueamento e escareamento |
| Comprimento total | 5,19 pol. |
| Largura do corpo | 1,00 pol. |
| Recurso Cônico | 10 graus |
| Orifício Inferior | 0,38 de diâmetro |
| Rosca Interna | 3/8-16 UNC-2B |
| Escareador | 82 graus |
| Acabamento de superfície usinada | 32RMS |
| Tolerâncias Gerais | .XX ± 0,01; .XXX ± 0,003; .XXXX ±.0005; ângulos ±1 grau |
| Inspeção | Dimensional, rosca, acabamento superficial e inspeção visual |
Acabamento de Superfície e Rebarbação
O desenho especifica 32 RMS para superfícies usinadas. A seleção de ferramentas, controle de avanço e passes de acabamento são planejados para obter uma textura usinada consistente antes da anodização. É dada especial atenção às faces laterais longas, às superfícies cônicas, às paredes dos bolsões e à transição em torno da extremidade arredondada.
Cada aresta é revisada após a usinagem. Furos cruzados, entradas roscadas, bordas escareadas e cantos internos de ranhuras são rebarbados para que o componente acabado seja seguro para manusear e pronto para montagem. A superfície anodizada é inspecionada visualmente quanto a arranhões, manchas, buracos e cores irregulares.
Controle de qualidade
O controle de qualidade começa com a revisão do desenho e continua até a aprovação da primeira peça, medição em processo e inspeção final. Paquímetros, micrômetros, medidores de altura, medidores de rosca e equipamentos de medição por coordenadas são selecionados de acordo com a característica que está sendo verificada. As relações críticas entre o ponto de referência de base, a abertura cônica, o furo roscado e o furo de montagem escareado recebem atenção especial.
Os resultados da inspeção são rastreáveis até o lote de produção. Certificados de materiais e relatórios de inspeção dimensional podem ser fornecidos mediante solicitação. Esta abordagem documentada ajuda a garantir que cadaBloco base CNC de alumínio 6061 personalizadoatende ao desenho do cliente e está pronto para integração na montagem pretendida.
Recursos do produto
- Construção leve e resistente à corrosão em alumínio 6061-T6
- Abertura escalonada e cônica fresada CNC de precisão
- Faces de acoplamento controladas de 10 graus
- Recurso de montagem com rosca 3/8-16 UNC-2B
- Escareador de 82 graus para assentamento consistente de fixadores
- Requisito de acabamento de superfície usinada de 32 RMS
- Acabamento protetor anodizado preto uniforme
- Orifícios, roscas, bolsos e bordas internas sem rebarbas
- Produção OEM de acordo com desenhos do cliente
- Protótipo, pequenos lotes e suporte à produção repetida
Aplicativos
- Conjuntos de montagem de máquinas industriais
- Equipamentos de automação e acessórios de produção
- Sistemas de controle de movimento e posicionamento
- Gabaritos, braçadeiras e mecanismos de suporte personalizados
- Equipamento mecânico de precisão
- Componentes estruturais e de localização de alumínio OEM
Usinagem CNC de alumínio OEM da JG
A JG fornece usinagem CNC baseada em desenho para componentes de alumínio personalizados com perfis complexos, bolsões, ranhuras, roscas e tratamentos de superfície. Nossa equipe de engenharia analisa a estratégia de referência, o acesso às ferramentas, o acúmulo de tolerâncias e os requisitos de acabamento antes da produção. Isso ajuda a reduzir a variação e oferece suporte a pedidos repetidos estáveis.
Envie à JG seu desenho, modelo 3D, quantidade necessária e requisitos de inspeção para um orçamento. Quer você precise de protótipos ou de produção contínua, podemos fabricarBloco base CNC de alumínio 6061 personalizadoe peças de alumínio de precisão semelhantes com suporte de engenharia ágil e qualidade controlada.
Hot Tags: Bloco base de alumínio 6061, bloco base usinado CNC, bloco de alumínio anodizado preto, bloco de montagem de alumínio personalizado, usinagem CNC 6061-T6, bloco base de alumínio rosqueado, suporte de alumínio de precisão, peças de alumínio CNC OEM
Enviar consulta
Por favor, sinta-se livre para dar o seu inquérito no formulário abaixo. Responderemos em 24 horas.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade